为什么在高回收率水处理中,每多回收一滴水都至关重要
每一滴水都有成本
全球水资源短缺正在改变各行业对水资源的认知。过去,水处理的目标很简单:用水、处理、排放。 如今,水处理所面临的挑战已不再只是满足合规要求,而是如何更高效地利用、回用并保护有限的水资源。
根据 《2024年联合国世界水资源开发报告》, 全球约一半人口在一年中的部分时间面临严重缺水问题,而工业用水量占全球淡水取水量的近20%。
对于工业运营而言,水在每一个环节都会产生成本——从取水,到废水处理,再到零液体排放(ZLD)系统中对浓缩液进行蒸发和结晶处理所产生的高额成本。水资源所带来的经济影响,远远超出了水处理系统本身。
归根结底,工业水处理需要回答一个关键问题:有多少水可以被回用,又有多少废水可以避免产生?
提高水回用率带来新的挑战
随着工业领域不断提高水回用率,水处理所面临的挑战也随之增加。
随着更多水被回收利用,剩余水流中的盐分和溶解物质会进一步浓缩,从而导致渗透压升高、膜分离驱动力降低,并加剧膜污染、结垢和浓差极化。在许多系统中,这意味着需要更高的运行压力,同时也会带来更高的能耗和更复杂的运行管理。
针对ZLD系统中RO浓缩液处理的相关研究表明,结垢和膜污染是影响能耗、产水量以及ZLD系统整体性能的重要因素。
然而,挑战也意味着机会。每多回收一立方米水,就意味着进入浓缩液的水量进一步减少,从而减少进入后续处理环节的废水量;在先进水处理系统中,这种减少往往能够直接转化为更低的运行成本。
两种技术,一个目标
应对这一挑战,仅依靠单一的膜技术是不够的。
随着水在处理流程中不断推进,水回用系统会面临截然不同的运行条件。在前段处理阶段,系统需要保持稳定运行并具备良好的抗污染性能;而在后续处理阶段,则需要应对浓度不断升高的水流,这些工况可能逐渐接近传统膜系统的运行极限。
近期关于ZLD和MLD膜技术的研究指出,水回收、浓盐水管理、能源效率、膜污染和结垢,是推动这些系统进一步发展的关键考量因素。
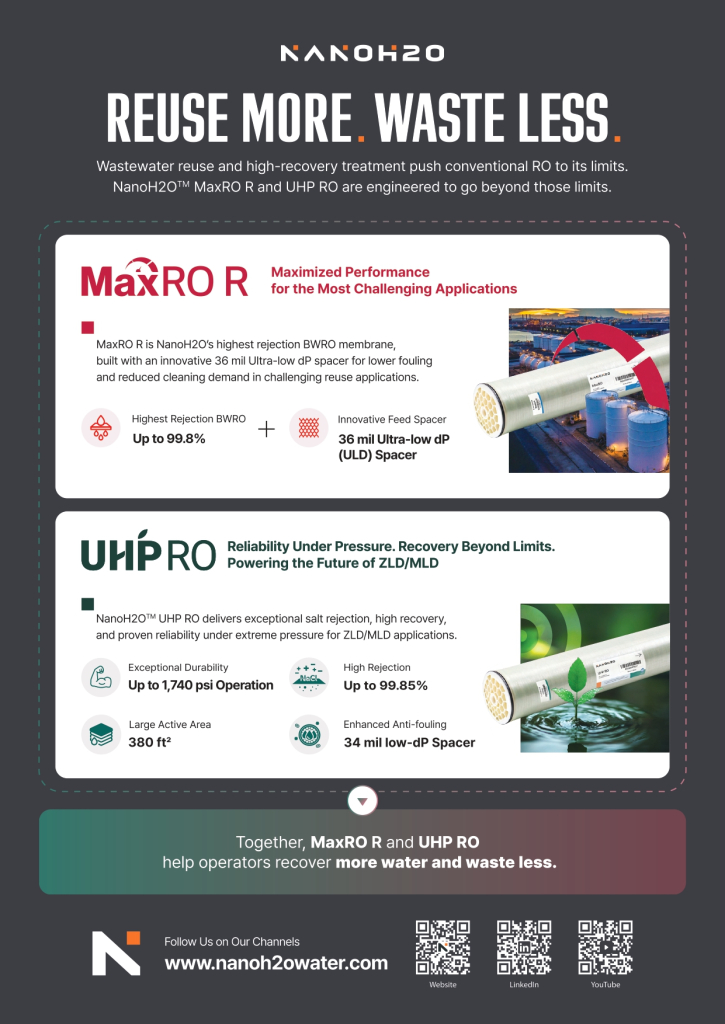
NanoH2O通过互补的技术产品组合应对这些挑战。NanoH2O™ MaxRO R旨在为严苛的水回用应用提供可靠、高效的运行表现;NanoH2O™ UHP RO则将膜处理技术拓展至高浓度水流,通过进一步回收水分,显著降低后续处理需求。
两种技术共同支持水处理流程中不同阶段的水回收,帮助运营方在进入最终处置环节之前,最大限度提高水资源利用率。
不同的应用,不同的运行条件,共同的目标:充分挖掘进入系统的每一滴水的价值。
MaxRO R:稳定运行带来的价值
在工业水回用系统中,系统性能下降往往会带来容易被忽视的隐性成本。随着压差升高和膜污染加剧,系统可能需要更高的运行压力和更频繁的清洗,从而增加能耗,并进一步加重长期运行负担。
NanoH2O™ MaxRO R具有99.8%的稳定脱盐率,并采用业界首创的36 mil超低压差(ULD)进水隔网,以优化进水流道的水力性能。
通过改善进水流道内的水流分布,ULD进水隔网有助于使膜表面的水流分布更加均匀,减少容易造成污染物积聚的流动死区,从而降低膜污染风险,为长期稳定运行提供支持。
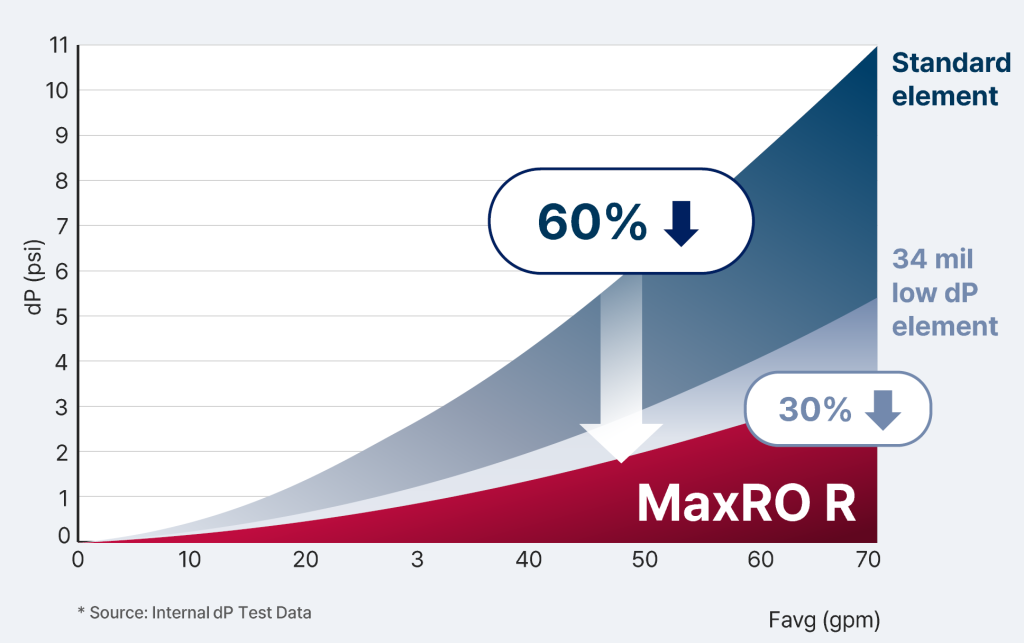
来源:NanoH2O内部压差测试数据
内部测试结果显示,与传统进水隔网设计相比,MaxRO R的压差最高可降低60%。这一优势也在实际应用中得到验证:在某半导体工业废水回用项目的现场测试中,与传统低压差进水隔网设计相比,MaxRO R的压差上升速度更缓慢,同时表现出更低的膜污染倾向。
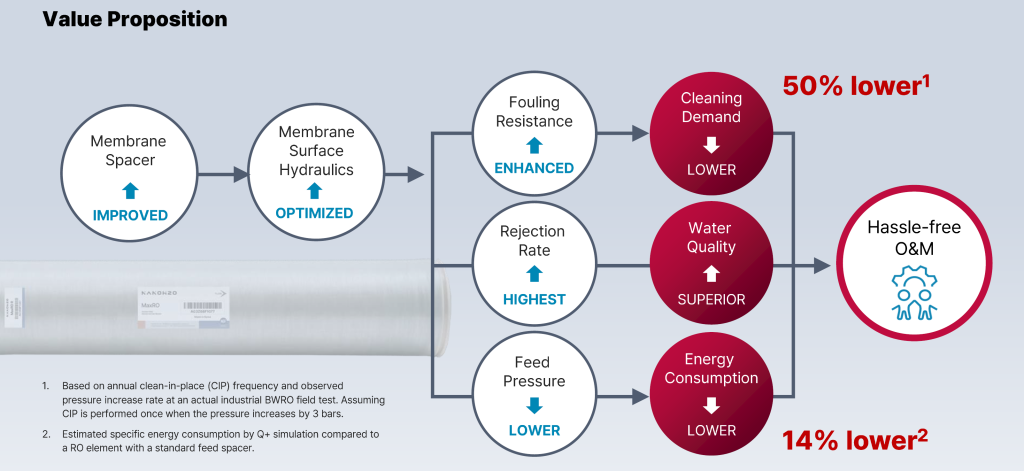
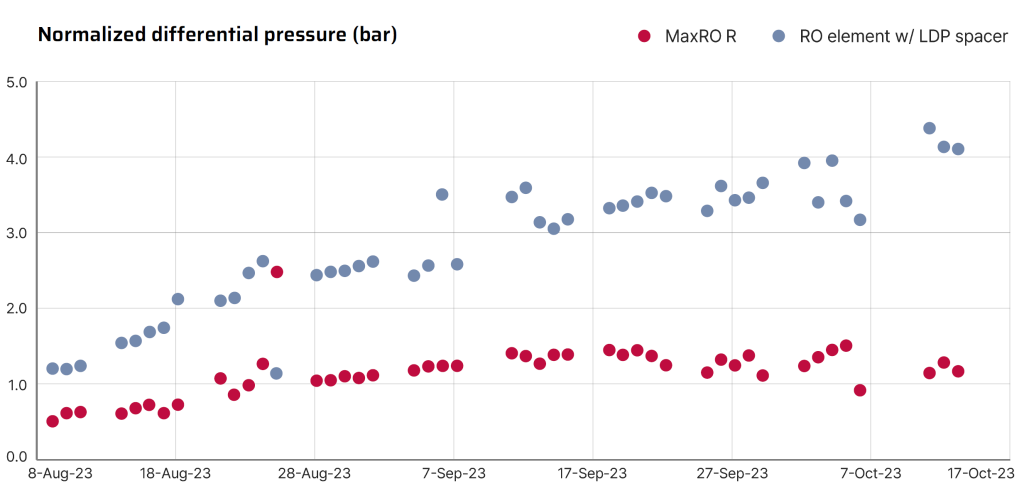
来源:NanoH2O工业废水回用现场测试
这一优势能够直接转化为实际运行效益——更低的压差有助于减轻系统运行负担、降低清洗频率和能耗,并提升长期运行的可靠性。
归根结底,MaxRO R的价值不仅体现在膜性能本身,更在于通过稳定、可预测的运行表现,帮助降低水回用系统的总拥有成本(TCO)。
UHP RO:降低浓缩液处理成本
随着水流浓度不断升高,水处理系统将面临另一项挑战。当传统RO系统达到实际运行极限后,剩余浓缩液通常需要进入蒸发器、结晶器等热处理工艺,而这些工艺往往是ZLD系统中能耗和投资成本最高的环节之一。
针对工业RO浓缩液处理的研究指出,蒸发结晶工艺被广泛应用于实现零液体排放(ZLD),但其较高的能耗也会带来经济和环境方面的挑战。
在许多情况下,整个水处理流程中成本最高的已不再是进水,而是等待进入热处理环节的浓缩液。
NanoH2O™ UHP RO正是针对这一挑战而设计的。在高浓度条件下,渗透压可能逐渐接近传统RO系统的实际运行极限。通过超高压运行,可提供额外的水力驱动力,使系统能够继续从原本需要直接进入热处理环节的高浓度水流中分离出更多水。
UHP RO的运行压力最高可达120 bar(1,740 psi),将膜处理的应用范围进一步拓展至超高浓度水流, 从而在进入热处理工艺之前进一步提高水回收率。
同时,UHP RO具有99.85%的稳定脱盐率、8,500 GPD的产水量以及380 ft²的有效膜面积。 在耐压能力、脱盐率和产水性能等方面,UHP RO均处于当前市场同类产品的领先水平。在不同流量条件下进行的压差对比测试中,与参与测试的竞品UHP RO膜元件相比,其压差降低60%,表明UHP RO的优势不仅体现在耐压能力上,也体现在稳定、可靠的运行表现上。
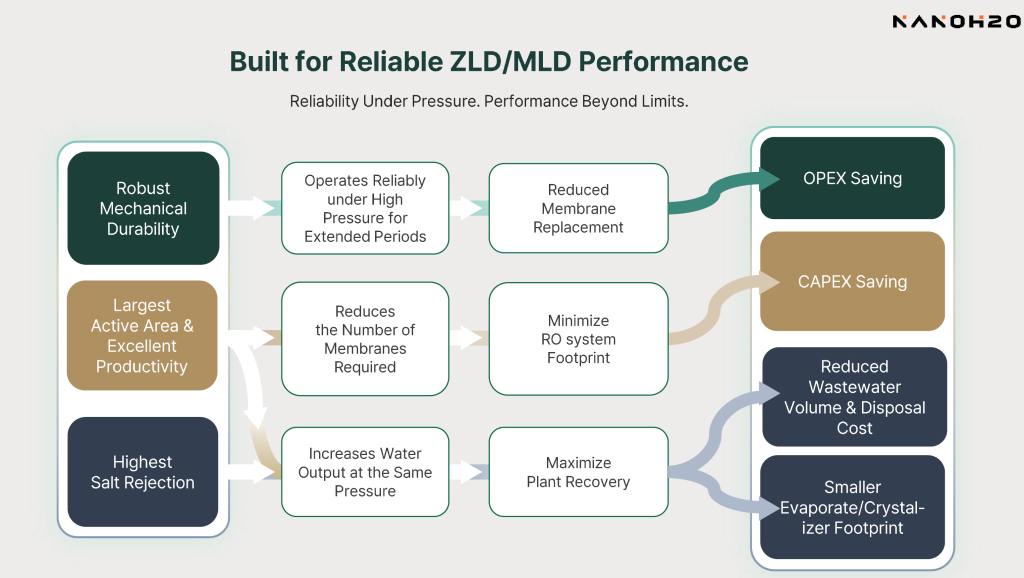
UHP RO带来的价值远不止增加产水量,更重要的是减少浓缩液量。
由于热处理通常是ZLD系统中能耗最高的环节之一,因此减少进入热处理环节的浓缩液量,有助于降低能耗及后续处理负担。
前端每多回收一立方米水,就可以相应减少进入后续蒸发和结晶系统的浓缩液量,从而降低能耗、减少最终处置需求、缩小设备规模,并改善整个系统的经济性。
因此,UHP RO的价值并不仅仅体现在提高水回收率,更在于帮助减少进入整个处理流程中成本最高环节的水量。
从系统整体出发
可持续的工业水处理,不能仅以单一性能指标来衡量。
高脱盐率、低压差和高产水量,都是衡量膜性能的重要指标。
从技术角度来看,要实现系统整体性能的优化,需要综合平衡产水性能、脱盐率、污染控制、水力效率以及后续处理需求,而不是单独追求某一项参数的最优表现。
但对于客户而言,最终衡量系统价值的仍是整体运行效果:能够回用多少水、能够减少多少废水、需要消耗多少能源,以及整个系统能否实现经济高效的运行。
从这一角度来看,MaxRO R和UHP RO分别针对同一挑战的不同环节发挥作用。MaxRO R通过降低膜污染带来的运行负担并支持长期稳定运行,帮助提升系统运行效率;UHP RO则通过减少需要进入后续热处理环节的浓缩液量,帮助改善系统整体经济性。
两者相互配合,帮助运营方提高水资源利用率、减少废水产生,并改善高回收率水处理系统的整体经济性。
让每一滴水发挥更大价值
工业水处理的未来,在于如何在每一滴水成为废水之前,充分挖掘其价值。
NanoH2O™ MaxRO R和UHP RO分别针对水处理流程中不同环节的挑战——从水回用系统的稳定运行,到高回收率零液体排放(ZLD)和最小液体排放(MLD)应用中的浓缩液减量。两者相互配合,帮助工业用户最大限度提高水资源利用率,同时降低后续处理负担。
对于高回收率水处理系统而言,真正的价值体现在两个方面:回收更多水,同时减少进入后续高成本处理环节的废水量。
回用更多水,产生更少废水,降低后续处理成本。
多一滴回用,少一滴浪费
NanoH2O正以此推动新一代高回收率水处理技术不断向前发展